Burdina harikorraren galdaketa: Nola aukeratu kalifikazio egokia aplikazio desberdinetarako
Burdina harikorraren kalifikazioa aukeratzea ez da trakzio-erresistentzia handiena hautatzea besterik ez.
Gure esperientziaren arabera, kalifikazio egokia piezaren kargaren, inpaktuaren eskakizunen, hormaren lodieraren eta
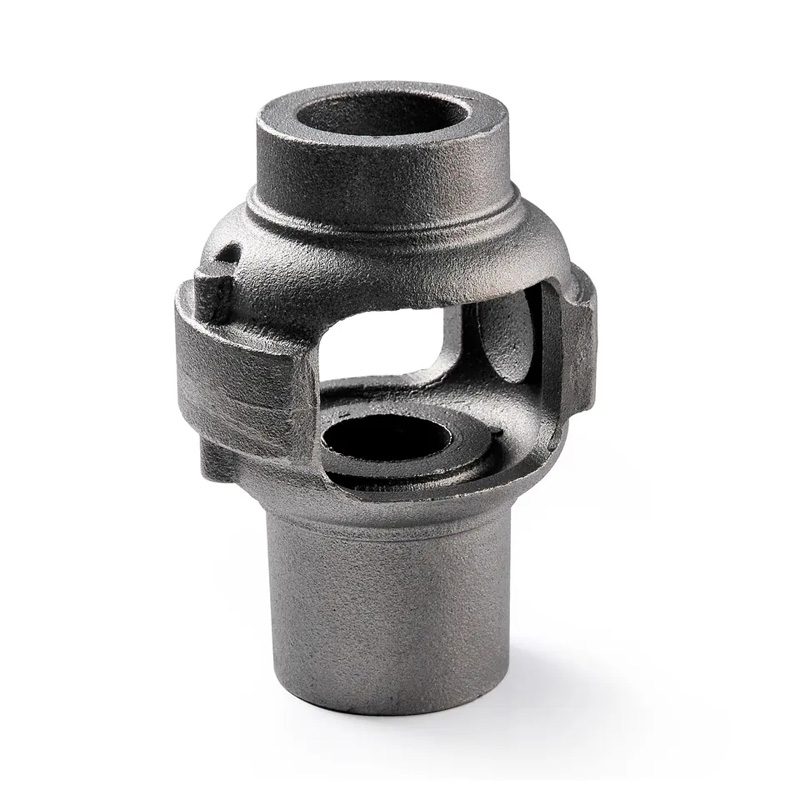
lan-ingurunea, mekanizazio beharrak eta azken aplikazioa. Supreme Machinery-n ekoizten duguburdina harikorraren galdaketakhainbat mailatan nekazaritza-makineria, eraikuntza-makineria,
sistema hidraulikoak, automobilgintzako piezak, meatze-ekipoak, balbulak eta beste aplikazio industrial batzuk.
Gida honek azaltzen du nola lotzen ditugun burdin harizkoaren kalifikazioak benetako piezen eskakizunekin.
Edukiak
- Zergatik du axola burdina harikorra?
- Nola aukeratzen dugun burdina harikorra galdaketa-kalitatea
- Burdina Harkorraren kalifikazio eta aplikazio arruntak
- Aplikazio desberdinetarako kalifikazioak hautatzea
- Indarra eta harikortasuna: zer lehenetsi behar dute erosleek?
- Zergatik pertsonalizatutako burdina hakorraren galdaketak material maila bat baino gehiago eskatzen du
- Burdin Harizkoaren Galdaketa-kalifikazioei buruzko FAQ
Zergatik du axola burdina harikorra?
Burdina hakokorra, grafito-burdina nodular edo grafito-burdina esferoidal ere deitzen dena, ekoizten da. burdina urtua tratatzea, grafitoa forma esferikoagoa izan dadin. -rekin alderatuta burdinurtu gris konbentzionala, egitura honek burdin harikorrari indar, gogortasun eta gogortasun hobea ematen dio. eta harikortasuna.
Hala ere, burdina harikor galdaketa guztiek ez dituzte propietate mekaniko berdinak behar. Balbula gorputz bat, gurpil-hutsa, osagai hidraulikoa eta makineria astuneko euskarria guztiz desberdinak izan daitezke eskakizunak. Indar-balio handiagoa duelako kalifikazio bat aukeratzea handitu daiteke material eta produkzio-eskakizunak amaitutako piezan onura baliagarririk eman gabe.
Galdaketa-proiektu berri bat ebaluatzen dugunean, normalean lan-karga eta huts-arriskua aztertzen ditugu lehenik. Luzapen ona eta talkaren aurkako erresistentzia behar dituen osagai baterako, a kontuan har dezakegu maila harikorragoa. Asko kargatutako egitura-osagai baterako, erresistentzia-maila handiagoa izan daiteke egokiagoa.
Nola aukeratzen dugun burdina harikorra galdaketa-kalitatea
AtMakineria Gorena, OEM galdaketak fabrikatzen ditugu bezeroen marrazkien arabera, laginak, materialen baldintzak eta aplikazio baldintzak. Burdina harikorra gomendatu aurretik kalifikazioa, normalean honako puntu hauek kontuan hartzen ditugu.
1. Laneko karga
Lehenik eta behin, galdaketak karga estatiko bat duen ala ez, karga mekaniko errepikatua, jakin behar dugu. inpaktu-karga, edo baldintza horien konbinazioa. Eraikuntzan eta nekazaritzan erabiltzen diren piezak Makineriak sarritan karga aldagarriak jasaten ditu indar konstante bakar bat baino.
Aplikazio hauetarako, trakzio-erresistentzia garrantzitsua da, baina ez da bakarrik kontuan hartu behar. Etendura-indizeak eta luzapenak osagaiak benetako lanaren aurrean nola jokatzen duen ere eragiten dute baldintzak.
2. Gogortasuna eta harikortasuna
Galdaketa batzuek deformazioa edo noizbehinkako talka xurgatu behar dute bat-bateko hausturarik gabe. Kasu hauetan, luzapenari eta gogortasunari arreta handiagoa jartzen diogu kalifikazioa hautatzerakoan. Hau da, erresistentzia baxuko baina harikorragoa den kalifikazioa batzuetan hobea izan daitekeen arrazoi bat ingeniaritza aukera erresistentzia handiko kalifikazioa baino.
3. Piezen geometria eta hormaren lodiera
Galdaketa geometriak ere garrantzia du. Horma-lodiera ezberdineko etxebizitza handi bat ez da solidotzen galdaketa txiki eta nahiko uniforme baten modu berean. Galdaketa diseinua, atala lodiera, elikadura-baldintzak eta moldaketa-prozesua elkarrekin kontuan hartu behar dira materialaren kalifikazioa.
Beraz, nahiago dugu bezeroaren 2D edo 3D marrazkia berrikustea finala baieztatu aurretik casting zehaztapena. Horri esker, pieza kontuan hartu behar dugu material bat hautatu beharrean kalifikazioa taula batetik bakarrik.
4. Mekanizazio-baldintzak
Burdina harikorzko galdaketa asko gero mekanizatuko diren galdaketa gisa hornitzen dira. Errodamenduen karkasak, balbula-gorputzek, osagai hidraulikoek eta makineria-euskarriek kontrolatutako mekanizazioa behar dezakete gainazal garrantzitsuetan hobariak.
OEM galdaketa bat aipatzerakoan, marrazkia dimentsio kritikoak, perdoiak, mekanizazioa egiaztatzen ditugu eremuak, eta beste baldintza tekniko batzuk. Hau garrantzitsua da galdaketa-prozesua eta ondorengo mekanizazio-prozesuak elkarrekin lan egin behar du.
Burdina Harkorraren kalifikazio eta aplikazio arruntak
Normalean burdin hakorreko kalifikazioekin lan egiten dugu, hala nola QT400-18, QT450-10, QT500-7, QT600-3, QT700-2, QT800-2 eta QT900-2 Txinako GB sistemaren pean. Kalifikazio baliokideak zehaztu ahal izango dira ISO, EN, ASTM, JIS edo beste estandar batzuen arabera, bezeroaren merkatuaren arabera.
| Kalifikazio Tipikoa | Ezaugarri Tipikoak | Aplikazio egokien adibideak |
|---|---|---|
| QT400-18 | Harikortasun ona indar ertainearekin | Luzapena eta gogortasuna garrantzitsuak diren osagaiak |
| QT450-10 | Erresistentzia eta harikortasun orekatua | Makineria orokorraren osagaiak, karkasak eta euskarriak |
| QT500-7 | Erresistentzia handiagoa harikortasun erabilgarriarekin | Makineriaren piezak, gurpil-hutsak, euskarriak eta egitura-osagaiak |
| QT600-3 | Erresistentzia handiagoa luzapen txikiagoarekin | Karga handia duten makineria eta osagai industrialak |
| QT700-2 | Erresistentzia handia eta elongazio txiki samarra | Erresistentzia handiagoa eskatzen duten karga handiko osagai mekanikoak |
| QT800-2 | Trakzio erresistentzia handia luzapen mugatuarekin | Erresistentzia handiko osagai mekaniko hautatuak |
| QT900-2 | Erresistentzia oso altua zerrendatutako burdin hakorraren kalifikazioen barruan | Erresistentzia handia baldintza nagusia den aplikazioak |
Taula material-hautaketa unibertsal bat baino abiapuntu praktiko bat izan nahi du araua. Azken kalifikazioa bezeroaren marrazkiaren eta dagokion materialaren arabera baieztatu behar da estandarra, galdaketa-geometria eta benetako lan-baldintzak.
Aplikazio desberdinetarako kalifikazioak hautatzea
Nekazaritzako Makineria Galdaketak
Nekazaritzako makineriaren osagaiek bibrazioak, karga errepikatuak, inpaktuak eta kanpoko lan-baldintzak aldatzea. Euskarri, karkasak eta bestelako egiturazko piezetarako galdaketak, normalean oreka praktikoa bilatzen dugu erresistentzia, harikortasuna, mekanizazioa, eta casting kostua.
QT450-10 eta QT500-7 bezalako kalifikazioak kontuan har daitezke saldoa duten aplikazioetarako. propietate mekanikoak behar dira. Benetako hautaketa oraindik piezaren diseinuaren araberakoa da eta bezeroaren zehaztapen teknikoak.
Eraikuntzako Makineria Galdaketak
Eraikuntzako ekipoek, oro har, karga mekaniko handiak jartzen dituzte osagaietan. bezalako zatiak euskarriek, karkasak, hubak eta karga-jasaten duten beste galdaketak erresistentzia handiagoko harikorra eska dezakete burdina.
Mota honetako proiektuetarako, arreta berezia jartzen dugu karga-baldintzei, sekzio-lodierari, konexio-eremuak, mekanizazio-gainazalak eta zuloen eta izkinen inguruan tentsio potentzialaren kontzentrazioa. Material maila altuago batek ez du automatikoki konpontzen galdaketa-diseinu eskasa.
Osagai hidraulikoak
Balbula gorputzek eta zilindro hidraulikoen osagaiek dimentsio-kontrola behar dute, baita egokia ere propietate mekanikoak. Mekanizatutako zigilatzeko gainazalak eta konexio-eremuak bereziki garrantzitsuak dira.
Galdaketa hidraulikoetarako, normalean marrazki osoa berrikusten dugu galdaketa baieztatu aurretik prozesua. Materialaren kalifikazioa, moldeen diseinua, mekanizazio hobaria eta ikuskapen baldintzak ekoizpen-plan bakartzat hartu behar da.
Automobilgintza eta Gurpilen Hub Osagaiak
Automobilgintzako osagaiak karga mekaniko eta bibrazio errepikakorrak jasan ohi dituzte. Gurpil-hutsak, euskarriek, txasisarekin lotutako osagaiek eta beste pieza batzuek indar-konbinazio egokia behar dute eta nekearen erresistentzia.
Ez dugu gomendatzen trakzio-erresistentzia-zenbakian soilik oinarritutako kalifikazioa aukeratzea. Aplikazioa, geometriak, karga-baldintzak eta bezeroak eskatutako estandarrak zehaztu behar du azken materiala.
Meatze-makinen osagaiak
Meatze-ekipoek, oro har, baldintza mekaniko zorrotzetan funtzionatzen dute. Osagaiak topa daitezke karga astunak, bibrazioak, urradurak eta inpaktuak. Casting hauetarako, hautaketa-prozesua behar da kontuan hartu eskakizun mekanikoak eta benetako osagaiaren higadura-baldintzak.
Piezaren arabera, erresistentzia handiagoko burdina harikorraren kalifikazioa har daiteke. Higadura kritikorako eremuak, ordea, material-kalitateak bakarrik ez du behar den zerbitzu-bizitza eman, beraz, osoa piezaren diseinua eta lan-ingurunea berrikusi behar dira.
Indarra eta harikortasuna: zer lehenetsi behar dute erosleek?
Hau da burdinurtuzko galdaketari buruz eztabaidatzean jasotzen dugun galdera ohikoenetako bat. Gure erantzuna izan ohi da:hasi osagaiaren benetako hutsegite-moduarekin.
Piezak batez ere karga mekaniko handia eraman behar badu, indarrak arreta handiagoa jaso dezake. Osagaiak inpaktua edo deformazioa jasaten badu, luzapena eta gogortasuna handiagoak izan daitezke garrantzitsua.
Adibidez, QT500-7tik QT700-2ra zuzenean mugitzea QT700-2 indar handiagoa duelako bakarrik balorazioak erabaki egokia ez izatea. Aplikazioak harikortasun handiagoaz baliatzen badu, baliteke indar handiagoko kalifikazioak osagaiak behar duen oreka orokorra ez ematea.
Hori dela eta, nahiago dugu aplikaziotik burdin harizkoaren galdaketa proiektu bat hastea eta marraztu eta gero atzera egin materialaren kalifikaziora eta ekoizpen prozesura.
Zergatik pertsonalizatutako burdina hakorraren galdaketak material maila bat baino gehiago eskatzen du
AtNingbo Supreme Machinery Co., Ltd, burdina grisa galdaketa ekoizten ari gara, burdin harizko galdaketa, eta doitasun inbertsio galdaketa 25 urte baino gehiago. Gure ekoizpena prozesuen artean, erretxina harea galdaketa, harea berdea galdaketa, shell moldaketa, moldaketa automatikoa, galdutako apar-galdaketa, eta inbertsio-galdaketa.
Gure burdina harikorreko galdaketak OEM pieza gisa hornitzen dira batez ere. Bezeroek 2D edo 3D eman dezakete planoak, laginak, materialen zehaztapenak, neurriak, perdoiak, gainazaleko tratamendua eskakizunak, kantitateak eta eskaeraren informazioa aurrekontuetarako.
Galdaketa berri baterako, gure talde teknikoak diseinua berrikusi dezake, ekoizpen kostuak kalkulatu eta zehaztu galdaketa prozesu egoki bat, eta ikuskapena antolatu bezeroaren eskakizunen arabera. Gainera, bezeroen marrazkiak eta diseinuak isilpean gordetzen ditugu.
Ekoizpen osoan ikuskapena egiten dugu eta azken ikuskapena egiten dugu bidali aurretik. Hirugarrenen ikuskapena ere onargarria da bezeroak eskatzen duenean.
Hornitzen ari bazarapertsonalizatutako burdina harikor galdaketak, dezakezuLortu informazio gehiago gure Burdina Harikorra Galdaketaren fabrikazio-gaitasunei buruzedo bidali zure marrazkia eta eskakizunak aurrekontua lortzeko.
Burdin Harizkoaren Galdaketa-kalifikazioei buruzko FAQ
Zein da gehien erabiltzen den burdina harikorra?
Ez dago aplikazio bakoitzerako egokia den kalifikazio bakarra. QT400-18, QT450-10, QT500-7, eta beste kalifikazio batzuk eskatzen diren indarraren, luzapenaren, piezaren diseinuaren arabera hautatzen dira. eta aplikazioa. Industri osagai orokor askorentzat, kalifikazio orekatua praktikoagoa izan daiteke indar handieneko aukera aukeratzea baino.
Zein da QT400-18 eta QT500-7ren arteko aldea?
Bi graduek indarra eta luzapenaren oreka desberdinak eskaintzen dituzte. QT400-18 kokatuta dago harikortasun handiagorantz, QT500-7-k, berriz, indar handiagoa ematen du luzapen txikiagoarekin. The aukera egokia osagaiak deformazioari garrantzi handiagoa ematen dion ala ezaren araberakoa da ahalmena, gogortasuna edo karga-indarra.
Burdina harikorrak altzairuzko galdaketa ordezkatu al dezake?
Aplikazio batzuetan, burdina harikorrak altzairu galdaketarako alternatiba merkean eman dezake indar ona eta harikortasun erabilgarria eskainiz. Hala ere, ez da ordezko unibertsala. Tenperatura, karga, inpaktua, sekzioaren diseinua, korrosio-baldintzak eta beste faktore tekniko batzuk kontuan hartu behar da zehaztutako materiala aldatu aurretik.
Zer informazio behar da burdinurtuzko galdaketa pertsonalizatu bat aipatzeko?
Normalean 2D edo 3D marrazkia eskatzen dugu, materialaren kalifikazioa edo estandarra, neurriak eta perdoiak, gainazaleko tratamenduaren baldintzak, kantitatea, aplikazioaren informazioa eta laginak eskuragarri egonez gero. Informazio tekniko osoarekin, galdaketa-prozesua ebaluatu eta aurrekontua prestatu dezakegu.
Makineria Gorena-k proba-agindu txikiak onartzen al ditu?
Bai. Gure MOQ bezeroaren eskakizunen eta galdaketa proiektu zehatzaren araberakoa da. Guk ere Ongi etorri proba-eskaerak ekoizpen masiboaren aurretik, eta hori erabilgarria izan daiteke bezero batek egiaztatu nahi duenean galdaketaren diseinua, kalitatea eta ekoizpen prozesua lehenik.
Zenbat denbora irauten du burdinurtuzko galdaketa proiektu batek?
Produkzio-zikloa piezaren tamainaren, galdaketa-prozesuaren, eskakizun teknikoen eta tresneria, eta eskaera-kopurua. Marrazkia eta baldintzak aztertu ondoren, berretsi dezakegu proiektu zehatzerako aurreikusitako ekoizpen-egutegia.
Ondorioa
Burdina harikorraren kalifikazio egokia aukeratzea aplikaziotik hasten da, materialen taula baino. Erresistentzia, luzapena, gogortasuna, piezen geometria, mekanizazio-baldintzak, ekoizpen-prozesua eta kostu guztiak batera kontuan hartu behar dira.
25 urte baino gehiagoko casting-esperientziarekin,Makineria Gorenalan egiten du bezeroak OEM-endburdinazko kastingsnekazaritza-makineria, eraikuntza-makineria, sistema hidraulikoak, automobilgintzako piezak, meatze-ekipoak, balbulak eta beste aplikazio industrial batzuk. Dagoeneko marrazki edo lagin bat baduzu, eskakizunak berrikusi eta egoki bat gomenda dezakegu galdaketa-prozesua eta materialaren zehaztapena ekoizpenaren aurretik.
Bidali kontsulta
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu.
Pribatutasun politika